





















 Datagest
SoftwareGibitre Software
PlatformSmart Test
IdentificationRheoCheck
SoftwareMooney
Check - SoftwareDensity
Check - SoftwareHardness
Check - SoftwareTensor
Check - SoftwareTR_Test -
SoftwareBrittleness
Check -
SoftwarePressCheck
SoftwareCompression
Set -
SoftwareCompany Connection
SoftwareGibitre
Software InstallerMaintenance and Calibration ServiceISO 17025 Accredited CalibrationRemote Assistance Service
 Support request form

 Italiano
 English
 Español
 Français
 Deutsch
 Português
 Polskie
 Čeština
 Magyar
 Русский
 Türk
 中文
 日本人
 한국어
 Arab

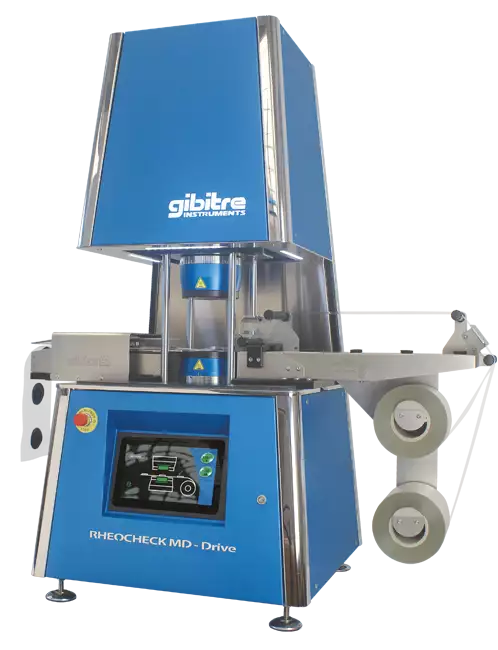
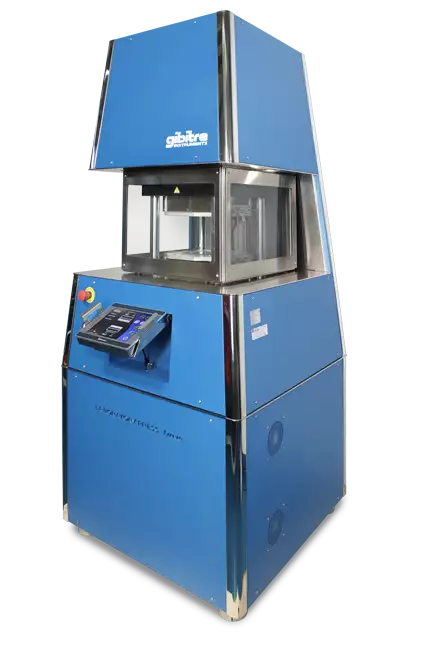
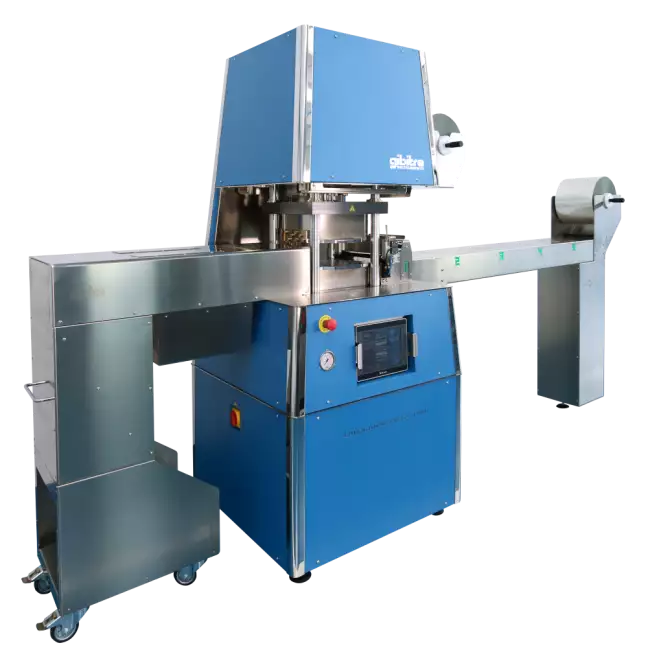
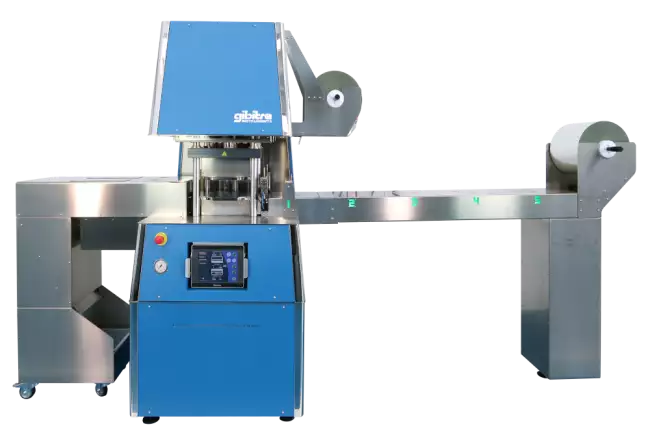
Il sistema automatizza la preparazione di piastre e campioni, posizionando i prodotti da stampare e le relative etichette identificative sul nastro di carico a 5 posizioni. È adatto alla preparazione di campioni in gomma e in materiali termoplastici, per ottenere provini pronti alle prove con strumenti di misura sui materiali.
Il trasferimento dei campioni avviene tramite un film in poliestere che avvolge il prodotto stampato, impedendo la contaminazione dello stampo e il contatto reciproco tra i pezzi. All’uscita dalla pressa, la stazione di raffreddamento ad aria raffredda i prodotti stampati; il dispositivo di taglio li separa e li impila nel contenitore di scarico.
Il PLC gestisce automaticamente il ciclo di carico e scarico e consente di definire il ciclo di stampaggio, garantendo l’uniformità nel controllo del tempo di stampaggio.
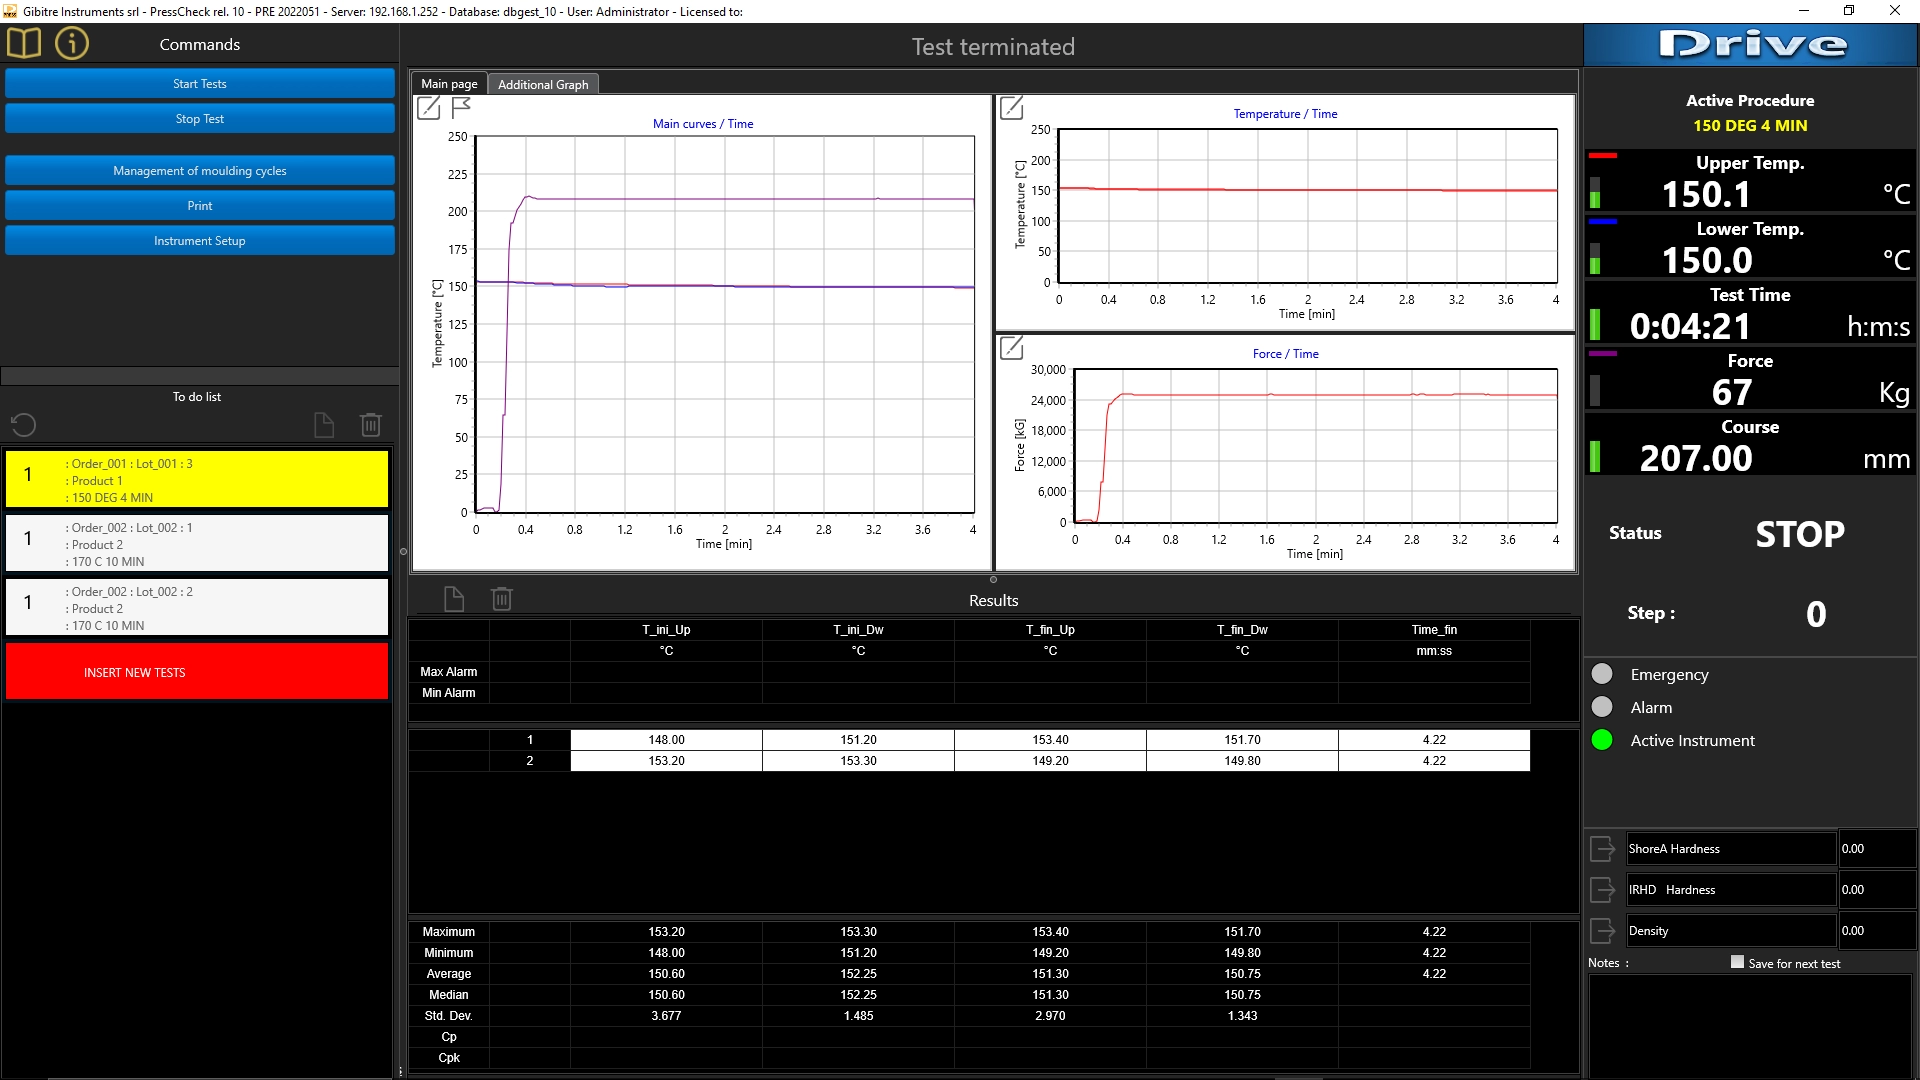
La pressa e l’alimentatore possono operare in modo autonomo oppure essere interfacciati con il software di controllo per: identificare la sequenza dei prodotti e la posizione sul tavolo di carico; produrre etichette di identificazione univoche per ogni campione; definire il ciclo di stampaggio per ciascun campione e attivare l’inserimento al raggiungimento delle condizioni di prova; registrare le condizioni effettive di stampaggio, assicurando la tracciabilità dei metodi di preparazione.

Il dispositivo permette di automatizzare le operazioni di preparazione di placchette e provini posizionando i prodotti da stampare, e le relative etichette di identificazione, sul nastro di caricamento.
Il dispositivo può essere utilizzato sia per la preparazione di provini in gomma che in prodotti termoplastici.
La movimentazione dei provini viene effettuata tramite un film in Poliestere che avvolge il prodotto stampato evitando la contaminazione dello stampo ed il contatto reciproco tra i prodotti stampati.
Il PLC di controllo della pressa gestisce in modo automatico il ciclo di caricamento e scaricamento del provino e permette di definire il ciclo di stampaggio da adottare garantendo uniformità nel controllo del tempo di stampaggio.
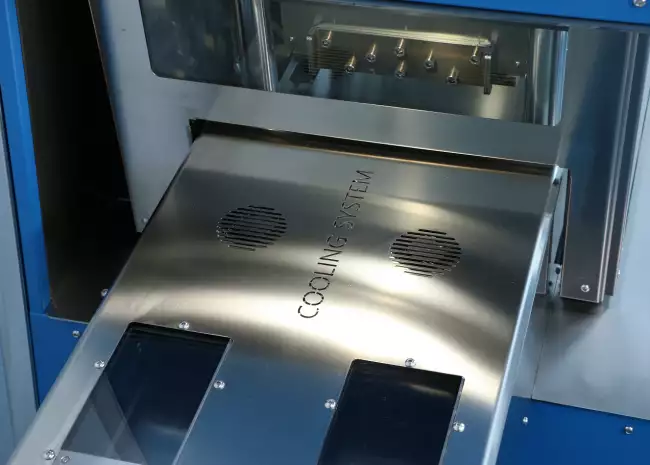
Il dispositivo di scarico dei provini include un dispositivo di raffreddamento ad aria per raffreddare i prodotti stampati all’uscita dalla pressa.
Il dispositivo di taglio permette di separare i prodotti stampati e di sovrapporli nel contenitore di scarico.
I provini preparati tramite stampaggio a compressione costituiscono la base per le attività di controllo per i laboratori di controllo di prodotti in gomma e plastica.
I risultati ottenuti nelle prove sono fortemente condizionati dalla qualità e dalla omogeneità dei provini utilizzati.
La ripetizione automatica delle operazioni di:
- inserimento nel provino nello stampo
- esecuzione del ciclo di stampaggio
- rimozione e raffreddamento del provino alla fine del tempo di stampaggio
garantiscono una ripetibilità nel processo di produzione del provino che non potrebbe essere ottenuta eseguendo le operazioni in modo manuale.
In aggiunta, l'utilizzo del film elimina i problemi legati alla contaminazione dello stampo ed alla contaminazione reciproca tra prodotti diversi.
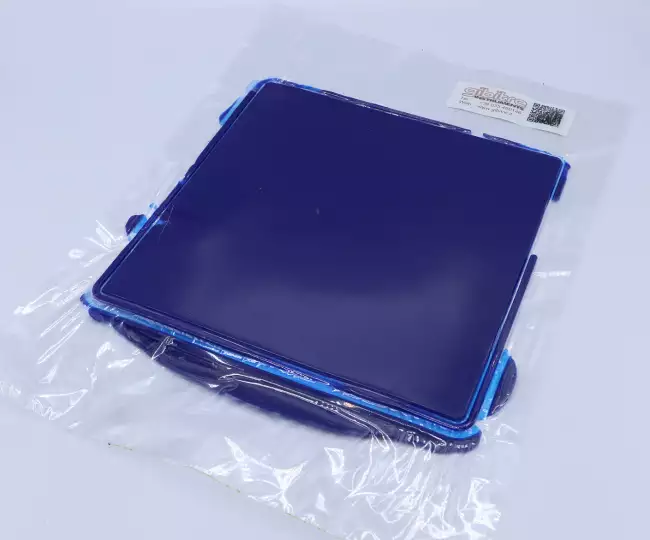
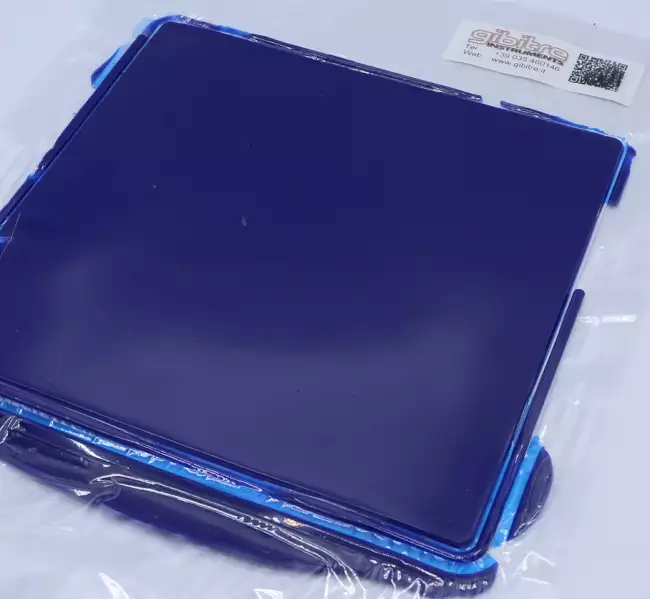
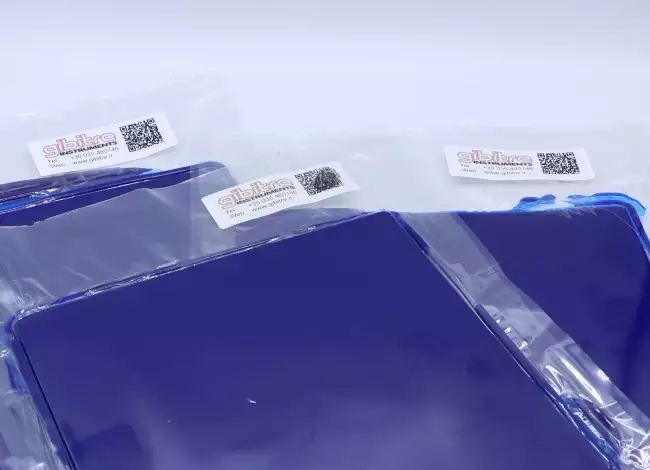
L'attività di stampaggio di provini può richiedere un impegno di tempo importante per il laboratorio.
Questo è dovuto sia per il numero elevato di cicli di stampaggio da eseguire che al tempo breve tra due stampate successive che richiedono l'interruzione continua di altre attività.
L'esecuzione manuale del ciclo di stampaggio richiede la presenza dell'operatore per ogni singola operazione di inserimento del provino, attivazione del cilo di stampaggio, rimozione del provino ed eventuale pulizia dello stampo.
L'esecuzione automatica delle operazioni di stampaggio richiede l'intervento dell'operatore per la sola operazione di posizionamento dei 5 successivi prodotti da stampare sul caricatore.
In termini di sicurezza e confort, l'utilizzo del caricatore elimina il rischio residuo legato al contatto con superfici calde e la necessità di calzare guanti anticalore per le operazioni di inserimento e rimozione del provino.
La pressa ed il caricatore posso lavorare in modo Stand Alone o possono essere interfacciati con il software di controllo che permette di:
- Identificare la sequenza di prodotti da stampare indicando la posizione del piano di caricamento sulla quale posizionare ogni provino
- Produrre le etichette di identificazione relative al singolo provino che ne permettono l’identificazione univoca
- Definire il ciclo di stampaggio utilizzare per ogni provino, regolare la pressa ed attivare l’inserimento del provino al raggiungimento delle condizioni di prova.
- Registrare le condizioni effettive di stampaggio di ogni provino garantendo la tracciabilità delle modalità di preparazione.


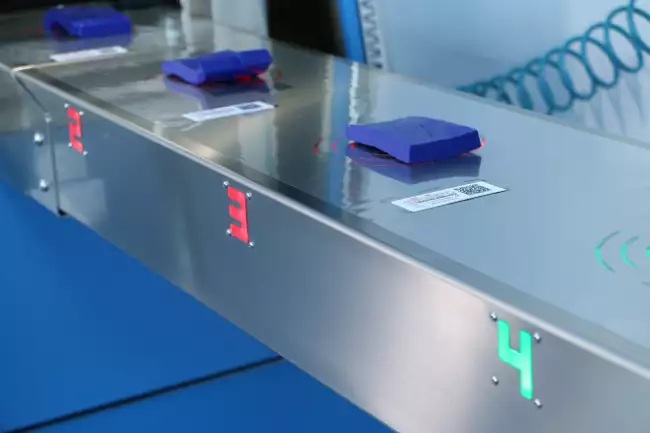
Il piano di caricamento a 5 posizioni permette di posizionare i prodotti da stampare all'interno delle piazzole di posizionamento evidenziate da luci a led colorate di verde.
Il sensore di posizione identifica la presenza del provino e conferma l'impegno della piazzola di posizionamento cambiando colore.
L'etichetta di identificazione del provino, da posizionare all'interno dell'area apposita, viene movimentata insieme al prodotto da stampare per garantire la corretta identificazione del prodotto al termine del ciclo.
La portella di protezione interbloccata della pressa protegge le aree di inserimento dei prodotti e l'area di stampaggio per garantire la totale sucurezza dell'intero processo.
Nel caso in cui la pressa venga utilizzata con il Software Gibitre Press-Check, l'identificazione del provino, la stampa delle etichette di identificazione, la scelta della piazzola dove posizionare il provino e la scelta del ciclo di stampaggio in funzione del prodotto vengono effettuati dal software.
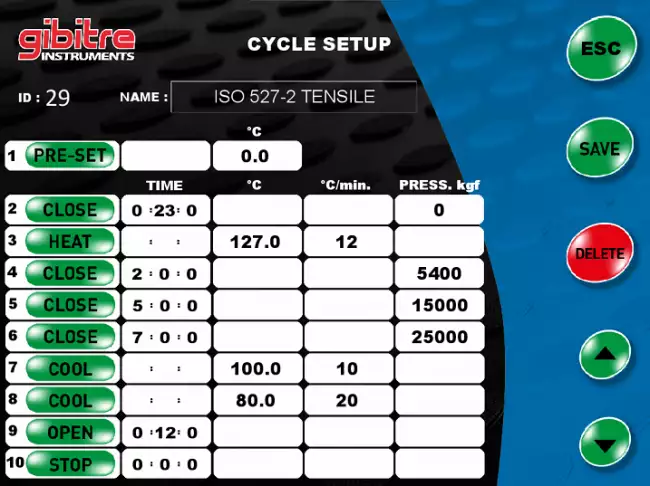
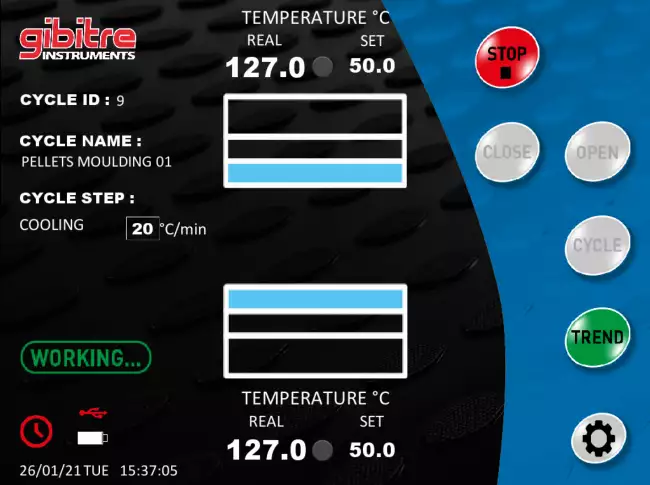
Il controllo PLC della pressa è dotato di un Display Touch-Screen che permette la definizione dei cicli di stampaggio.
Possono essere memorizzati 40 cicli di stampaggio. Ogni ciclo può comprende fino a 30 passi di programmazione.
Per ogni ciclo è possibile impostare:
• Gli spostamenti del piano mobile della pressa,
• Il ciclo termico (possono essere impostate diverse temperature con specifici gradienti di riscaldamento nello stesso ciclo di stampaggio)
• Il ciclo delle forze di chiusura (se il dispositivo di controllo della forza di chiusura è installato).
È possibile memorizzare 40 cicli di formatura. Ogni ciclo comprende 30 fasi di formatura.
Se la pressa viene utilizzata senza software, è possibile selezionare manualmente il ciclo di formatura da utilizzare e avviare il sistema di alimentazione automatica dei campioni.
Se la pressa viene utilizzata con il software Gibitre Press-Control, è possibile selezionare il ciclo di stampaggio per ogni singolo campione. In questo caso, la pressa imposterà automaticamente le condizioni previste prima di avviare lo stampaggio di ogni campione.


Al termine del ciclo di stampaggio il prodotto stampato viene estratto in modo automatico dallo stampo e viene inserito nella camera di raffreddamento, e sottoposta ad un flusso di aria fredda per un tempo impostabile.
In questo modo viene interrotto il processo di vulcanizzazione del provino per garantire omogeneità nell'apporto di calore alle diverse stampate e viene accelerato il processo di raffreddamento dei provini per renderli disponibili per l'utilizzo nel minor tempo possibile.