






















 Datagest
SoftwareGibitre Software
PlatformSmart Test
IdentificationRheoCheck
SoftwareMooney
Check - SoftwareDensity
Check - SoftwareHardness
Check - SoftwareTensor
Check - SoftwareTR_Test -
SoftwareBrittleness
Check -
SoftwarePressCheck
SoftwareCompression
Set -
SoftwareCompany Connection
SoftwareGibitre
Software InstallerMaintenance and Calibration ServiceISO 17025 Accredited CalibrationRemote Assistance Service
 Support request form


 Italiano
 English
 Español
 Français
 Deutsch
 Português
 Polskie
 Čeština
 Magyar
 Русский
 Türk
 中文
 日本人
 한국어
 Arab


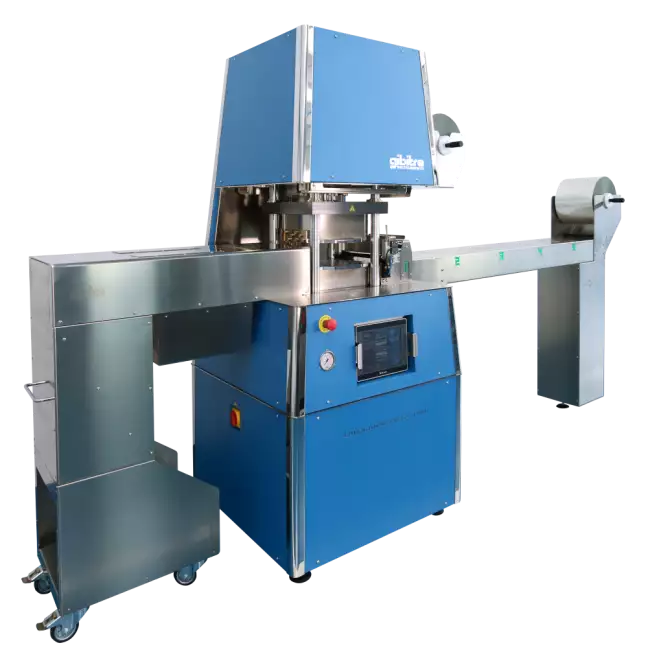
Le système automatise la préparation des plaques et des échantillons, en plaçant les produits à mouler et leurs étiquettes d'identification sur le convoyeur de chargement à 5 positions. Il est adapté à la préparation d'échantillons en caoutchouc et en matériaux thermoplastiques, afin d'obtenir des échantillons prêts à être testés à l'aide d'instruments de mesure des matériaux.
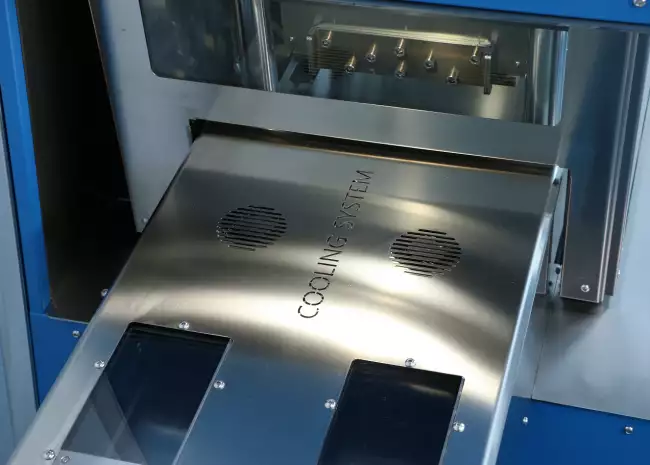
Le transfert des échantillons s'effectue à l'aide d'un film en polyester qui enveloppe le produit moulé, empêchant ainsi la contamination du moule et le contact entre les pièces. À la sortie de la presse, la station de refroidissement à air refroidit les produits moulés ; le dispositif de découpe les sépare et les empile dans le bac de déchargement.
Le PLC gère automatiquement le cycle de chargement et de déchargement et permet de définir le cycle de moulage, garantissant ainsi l'uniformité du contrôle du temps de moulage.
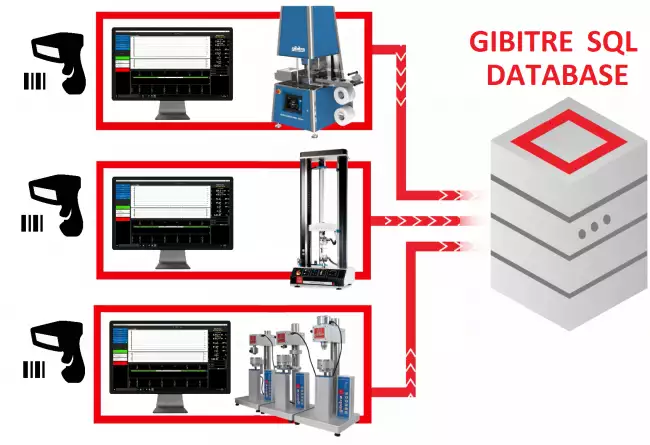
La presse et le chargeur peuvent fonctionner de manière autonome ou être interfacés avec le logiciel de contrôle pour : identifier la séquence des produits et leur position sur la table de chargement ; produire des étiquettes d'identification uniques pour chaque échantillon ; définir le cycle de moulage pour chaque échantillon et activer l'insertion lorsque les conditions d'essai sont atteintes ; enregistrer les conditions réelles de moulage, garantissant ainsi la traçabilité des méthodes de préparation.


Le dispositif permet d'automatiser la préparation des plaques et des échantillons en positionnant les produits à mouler et leurs étiquettes d'identification sur la bande de chargement.
Le dispositif peut être utilisé pour la préparation d'échantillons en caoutchouc et en thermoplastique.
Les échantillons sont manipulés à l'aide d'un film polyester qui entoure le produit moulé, évitant ainsi la contamination du moule et le contact mutuel entre les produits moulés.
Le PLC de contrôle de la presse gère automatiquement le cycle de chargement et de déchargement des échantillons et permet de définir le cycle de moulage, ce qui garantit l'uniformité du contrôle du temps de moulage.
Le dispositif de déchargement des échantillons comprend un dispositif de refroidissement de l'air pour refroidir les produits moulés lorsqu'ils quittent la presse.
Le dispositif de coupe permet de séparer et d'empiler les produits moulés dans le conteneur de déchargement.
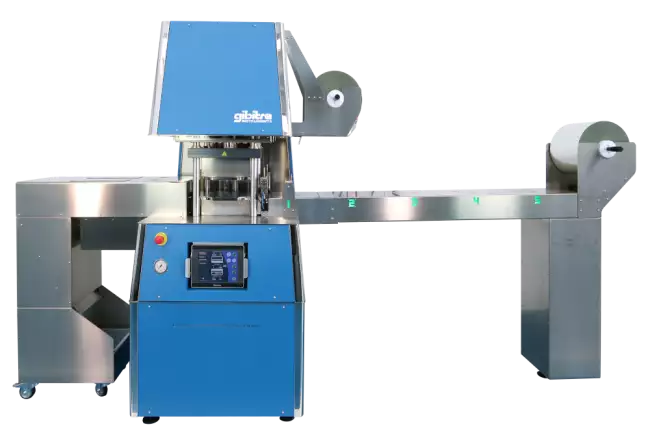
Les éprouvettes préparées par moulage par compression constituent la base des activités d'essai des laboratoires d'essai des produits en caoutchouc et en plastique.
Les résultats obtenus lors des essais sont fortement influencés par la qualité et l'homogénéité des éprouvettes utilisées.
La répétition automatique des opérations de
- insertion de l'éprouvette dans le moule
- exécution du cycle de moulage
- retrait et refroidissement de l'échantillon à la fin du temps de moulage
garantit une répétabilité du processus de production des échantillons qui ne pourrait pas être obtenue en effectuant les opérations manuellement.
En outre, l'utilisation d'un film élimine les problèmes de contamination des moules et de contamination croisée entre différents produits.
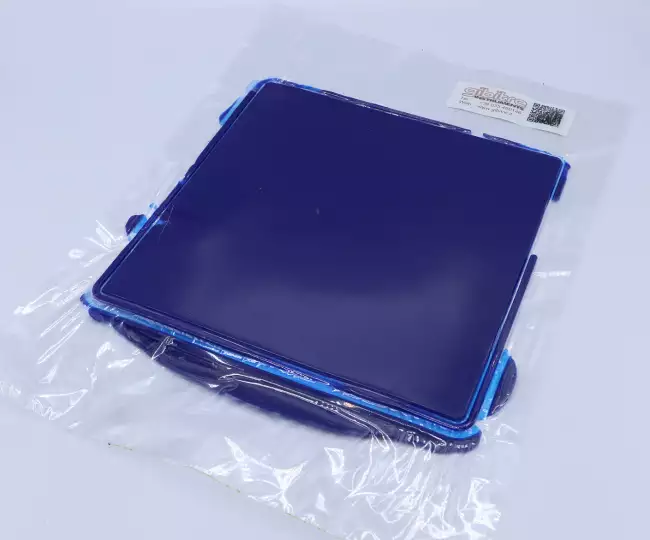
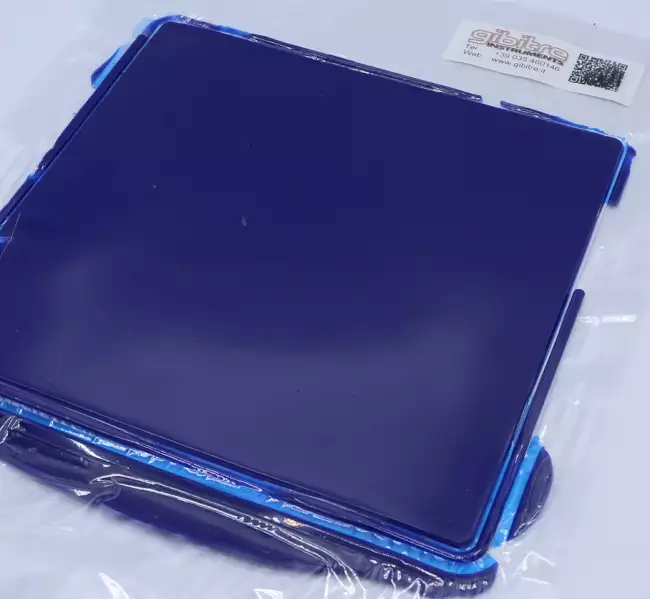
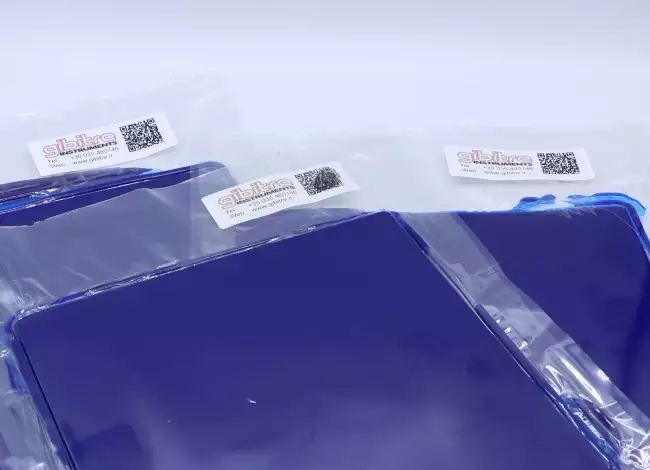
L'activité de moulage des spécimens peut nécessiter un temps considérable pour le laboratoire.
Cela est dû à la fois au nombre élevé de cycles de moulage à effectuer et au court laps de temps entre deux moulages successifs, qui nécessite une interruption continue des autres activités.
L'exécution manuelle du cycle de moulage nécessite la présence de l'opérateur pour chaque opération individuelle d'insertion de l'échantillon, d'activation du cycle de moulage, de retrait de l'échantillon et de nettoyage du moule.
L'exécution automatique des opérations de moulage ne nécessite l'intervention de l'opérateur que pour l'opération de positionnement des 5 prochains produits à mouler sur l'alimentateur.
En termes de sécurité et de confort, l'utilisation du chargeur élimine le risque résiduel de contact avec des surfaces chaudes et la nécessité de porter des gants résistants à la chaleur pour l'insertion et le retrait de l'échantillon.

La presse et le margeur peuvent fonctionner en mode autonome ou être interfacés avec un logiciel de contrôle qui permet de
- d'identifier la séquence des produits à imprimer en indiquant la position de la table de chargement sur laquelle chaque spécimen doit être placé
- de produire des étiquettes d'identification pour chaque spécimen afin de permettre son identification unique
- Définir le cycle de moulage à utiliser pour chaque spécimen, régler la presse et activer l'insertion du spécimen lorsque les conditions d'essai sont atteintes.
- Enregistrer les conditions réelles de moulage de chaque spécimen d'essai, afin d'assurer la traçabilité des méthodes de préparation.


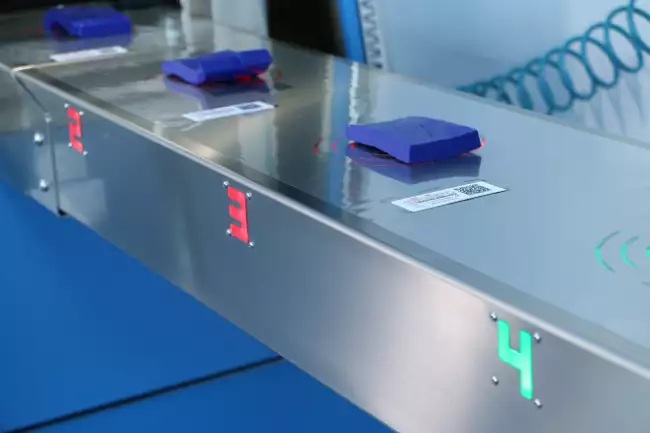
La table de chargement à 5 positions permet de positionner les produits à l'intérieur des patins de positionnement mis en évidence par des voyants LED de couleur verte.
Le capteur de position identifie la présence de l'échantillon et confirme l'engagement du tampon de positionnement en changeant de couleur.
L'étiquette d'identification de l'échantillon, qui doit être positionnée dans la zone désignée, est déplacée avec le produit à mouler afin de garantir une identification correcte du produit à la fin du cycle.
La porte de protection verrouillée de la presse protège les zones d'insertion du produit et la zone de moulage afin de garantir la sécurité totale de l'ensemble du processus.
Si la presse est utilisée avec le logiciel Gibitre Press-Check, l'identification de l'échantillon, l'impression des étiquettes d'identification, le choix de la parcelle où positionner l'échantillon et le choix du cycle de moulage en fonction du produit sont effectués par le logiciel.
La commande PLC de la presse est équipée d'un écran tactile qui permet de définir les cycles de moulage.
40 cycles de moulage peuvent être mémorisés. Chaque cycle peut comprendre jusqu'à 30 étapes de programmation.
Pour chaque cycle, il est possible de définir
- Les mouvements du plateau mobile de la presse,
- le cycle thermique (différentes températures avec des gradients de chauffage spécifiques peuvent être réglées dans le même cycle de moulage)
- Le cycle de force de fermeture (si le contrôleur de force de fermeture est installé).
40 cycles de moulage peuvent être mémorisés. Chaque cycle comprend 30 étapes de moulage.
Si la presse est utilisée sans logiciel, vous pouvez sélectionner manuellement le cycle de moulage à utiliser et lancer l'alimentation automatique de l'échantillon.
Si la presse est utilisée avec le logiciel Gibitre Press-Control, il est possible de sélectionner le cycle de moulage pour chaque échantillon individuel. Dans ce cas, la presse réglera automatiquement les conditions requises avant de commencer le moulage de chaque échantillon.


À la fin du cycle de moulage, le produit moulé est automatiquement démoulé et placé dans la chambre de refroidissement, et soumis à un flux d'air froid pendant une durée réglable.
Cette opération interrompt le processus de durcissement de l'échantillon afin de garantir l'homogénéité de l'apport de chaleur aux différents moules et accélère le processus de refroidissement des échantillons afin de les rendre utilisables dans les plus brefs délais.